水泵防腐怎么做才耐用?腐蚀等级、涂层体系与施工控制,一篇讲清
同一台铸铁管道泵,装在室内清水泵房里,漆面十年还是完整的;换到沿海化工园区的露天泵位,不到两年法兰背面就冒锈点、泵体底部起泡脱皮。很多人第一反应是”漆不好”,但真正的原因往往更靠前:这台泵从一开始就没按它所在的环境定涂装,或者定了却没管住前处理和施工窗口。
水泵防腐不是一个”刷什么颜色”的问题,而是一条链:先判环境等级,再定涂层体系和膜厚,然后用前处理把附着力做出来,最后用施工窗口和验收把这条链闭上。任何一环断掉,后面花的钱都等于白花。下面按这条链拆开讲。
一、泵的腐蚀分三个界面,别只盯着外表面
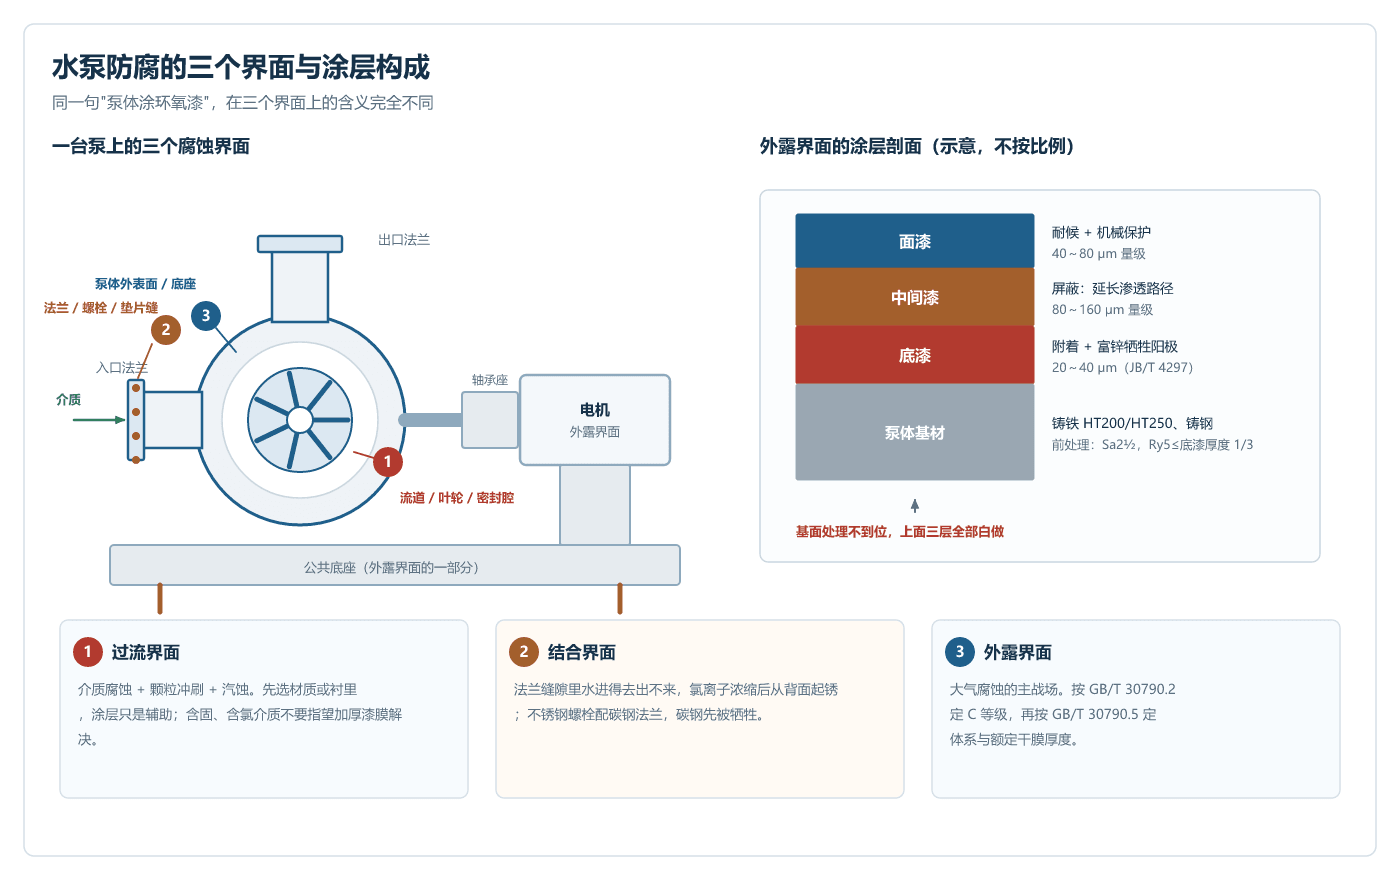
同样叫”泵体防腐”,三个界面的失效机理完全不同,用一套漆去应付,必然有一个界面先坏。
过流界面——泵体流道、叶轮、密封腔、口环。这里同时有介质腐蚀、固体颗粒冲刷和汽蚀。涂层在这是辅助手段:清水、常温循环水可以用环氧类涂层;含固介质、含氯离子介质、有汽蚀的工况,涂层很快被冲掉,正确做法是换材质或上衬里,而不是加厚漆膜。
结合界面——法兰密封面、螺栓、键槽、螺纹、底座与基础接触面。这里最容易出的是缝隙腐蚀和电偶腐蚀:垫片边缘一道缝,水进得去出不来,缝里缺氧、氯离子浓缩,锈就从法兰背面开始;不锈钢螺栓拧在碳钢法兰上,潮湿环境里碳钢先被”牺牲”掉。这类腐蚀从外面看不见,等发现时通常已经漏了。
外露界面——泵体外表、底座、电机外壳、外露管路。这是大气腐蚀的主战场,也是涂装真正能发挥主要作用的地方,选型依据是环境腐蚀性等级,不是”客户要求什么颜色”。
一份只写”泵体涂环氧漆”的技术协议是没有约束力的。有约束力的写法至少要说清四件事:哪个面、什么环境等级、额定干膜厚度多少、前处理到什么等级。
二、先定环境等级:C1 到 C5,还有浸没工况
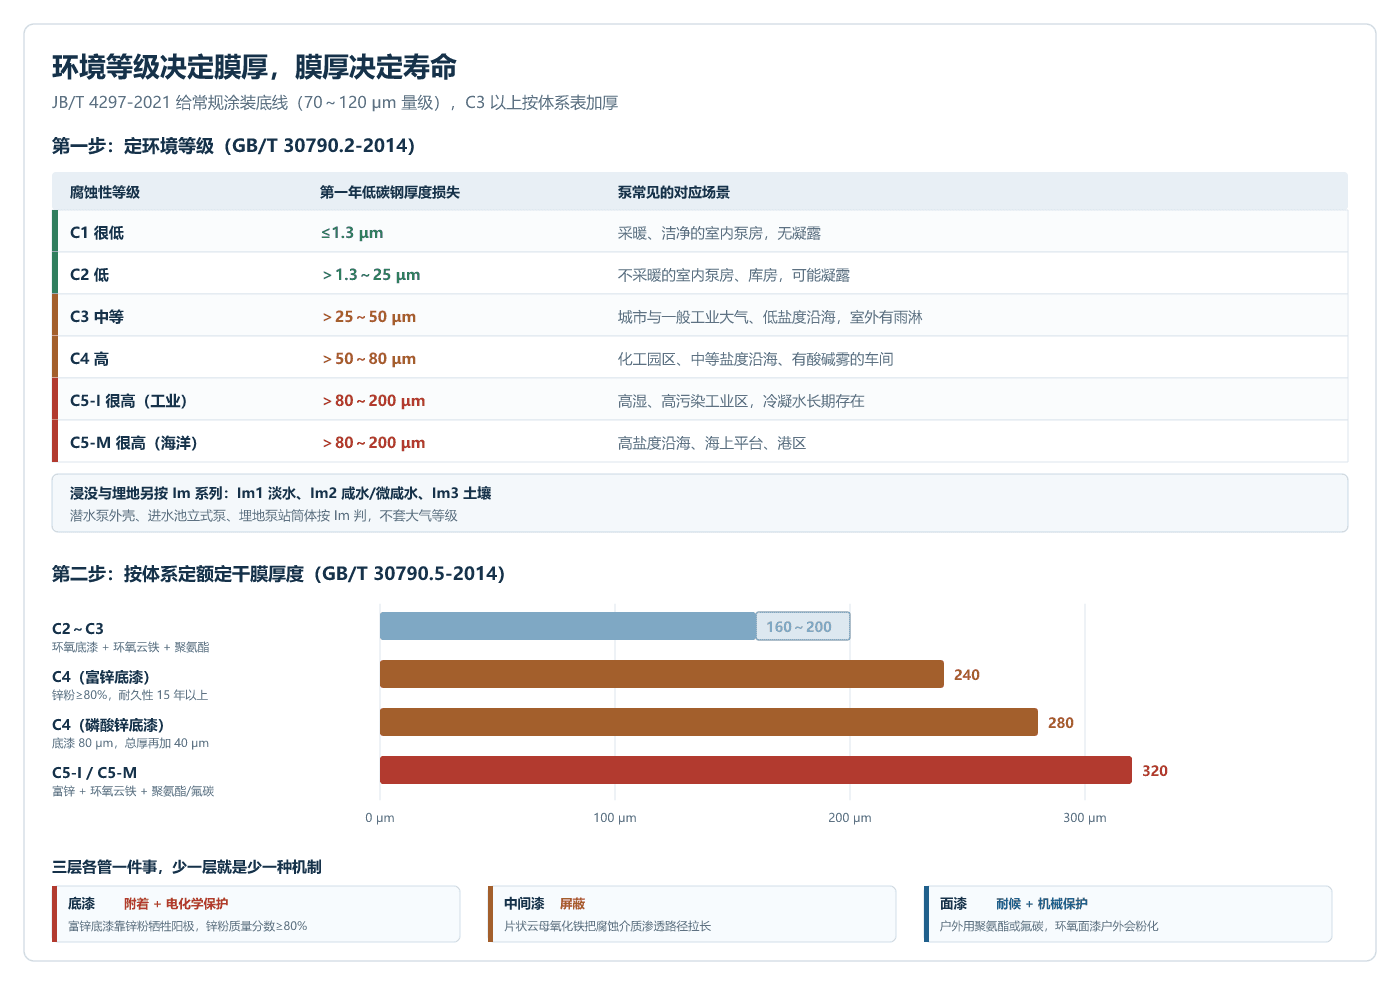
GB/T 30790.2-2014 把大气腐蚀性按”第一年暴露后低碳钢的厚度损失”分成五级,C5 再按工业性和海洋性分列。这套分级是目前泵类技术协议里引用最多的口径。
| 等级 | 第一年低碳钢厚度损失 | 泵常见的对应场景 |
|---|---|---|
| C1 很低 | ≤1.3 μm | 采暖、洁净的室内泵房,无凝露 |
| C2 低 | >1.3~25 μm | 不采暖的室内泵房、库房,可能凝露 |
| C3 中等 | >25~50 μm | 城市与一般工业大气、低盐度沿海,室外有雨淋 |
| C4 高 | >50~80 μm | 化工园区、中等盐度沿海地区、有酸碱雾的车间 |
| C5-I 很高(工业) | >80~200 μm | 高湿、高污染的工业区,冷凝水长期存在 |
| C5-M 很高(海洋) | >80~200 μm | 高盐度沿海、海上平台、港区 |
浸在水里或埋地的部位是另一套分类:Im1 淡水、Im2 咸水或微咸水、Im3 土壤。WQ(QW)潜水排污泵的外壳、进水池里的立式泵、埋地的一体化泵站筒体,都要按 Im 系列判,不能套大气等级。
这里有两个容易漏的判断。一是微观环境可以高于宏观环境:同一个厂区,露天泵位按 C3 判,但泵房里长期滴水、通风不良、附近有酸雾逸散的角落,实际腐蚀性可能到 C4,取高不取低。二是标准版本要对齐:GB/T 30790 系列现行版本是 2014 版(2025 年 7 月复审结论为继续有效),修改采用 ISO 12944:1998;ISO 12944 已在 2017—2018 年修订,新增了 CX 等级和更细的耐久性分档。出口项目或业主指定 ISO 时,按合同约定的版本执行,不要国标、ISO 混着抄。
三、膜厚怎么定:行业标准给底线,国标体系给上限
JB/T 4297-2021《泵产品涂漆 技术条件》是泵行业自己的涂装标准,2021 年 12 月发布、2022 年 4 月实施,全部代替 2008 版。它给的是常规涂装的底线:表面预处理后 2 小时内涂底漆,底漆膜厚 0.02~0.04 mm;面漆两道,每道 0.015~0.04 mm,最后一道面漆在产品性能试验合格后涂装。按这个基线算,常规泵的干膜总厚在 70~120 μm 量级。
这个量级够不够,取决于泵装在哪。C3 以上的室外或工业环境,就要按 GB/T 30790.5-2014 的体系表往上加:
| 目标环境 | 典型配套 | 额定总干膜厚度 |
|---|---|---|
| C2~C3 | 环氧防锈底漆 + 环氧云铁中间漆 + 丙烯酸/聚氨酯面漆 | 160~200 μm |
| C4,耐久性 15 年以上 | 环氧富锌底漆(锌粉质量分数≥80%)+ 环氧云铁中间漆 + 脂肪族聚氨酯面漆 | 240 μm |
| C4,用磷酸锌底漆体系 | 环氧磷酸锌底漆 + 环氧云铁中间漆 + 脂肪族聚氨酯面漆 | 280 μm |
| C5-I / C5-M | 富锌底漆 + 环氧云铁中间漆 + 脂肪族聚氨酯或氟碳面漆 | ≥320 μm |
三层各有各的活:底漆负责附着和电化学保护(富锌底漆靠锌粉起牺牲阳极作用,所以锌粉含量是硬指标);中间漆是屏蔽层,片状云母氧化铁把腐蚀介质的渗透路径拉长;面漆负责耐候和机械保护。少一层不是”薄一点”,是少了一种机制。
面漆选型有个常见错误:户外用环氧面漆。环氧耐化学品好,但耐紫外差,室外几个月就粉化、失光、变色,粉化层还会削弱上层保护。户外暴露部位的面漆应当是脂肪族聚氨酯或氟碳,环氧只做底漆和中间漆。像 ISG管道泵 这类多数装在室内泵房或管井里的机型,C2~C3 体系已经够用,没必要一律上重防腐;反过来,装在室外的机型也不要按室内口径下单。
四、前处理:附着力的上限在这里就定死了
涂层失效的案例里,绝大多数不是漆的问题,是基面没做好。JB/T 4297-2021 把表面预处理分为 A、B、C 三个等级:A 级完全清除氧化皮,用于阴极电泳等要求最高的工艺;B 级除锈率约 95%,用于常规防腐涂装;C 级只做基本处理,用于简单防护涂装。选哪一级,要与涂层体系匹配,不能”泵小就降一级”。
喷射清理的清洁度按 GB/T 8923.1-2011(等同采用 ISO 8501-1:2007)评定,Sa2½ 的定义是:不放大观察时,表面无可见的油脂、污垢、氧化皮、铁锈、涂层和外来杂质,残留痕迹仅为点状或条纹状的轻微色斑。C4 及以上环境通常要求 Sa2½ 起步,浸没和强腐蚀部位要求 Sa3。
清洁度合格不等于粗糙度合格。粗糙度按 GB/T 13288.1 用比较样块或仪器评定,参数看 Ry5。工程上的经验规则是 Ry5 不超过底漆干膜厚度的 1/3:太光滑,机械咬合不足;太粗,凸峰顶端实际膜厚远低于平均值,锈点就从峰尖开始。铸件还要额外处理砂眼、气孔、飞边和焊渣——这些位置涂上去就是针孔和起泡的源头,必须先补、先磨,不能靠多刷两道漆盖住。
五、施工窗口:温度、湿度、露点三条线
JB/T 4297-2021 规定,涂装环境温度不低于 5℃,相对湿度不大于 85%(2008 版是 70%,2021 版放宽到 85%,超过 85% 才要求加防潮剂)。同时,露天作业遇飞尘、雨、雪、雾,或日光照射使金属温度超过 50℃,都不应涂装。
还有一条标准里不一定写、现场却最要命:钢材表面温度必须高于露点 3℃ 以上。低于这条线,基面会结一层看不见的微凝露,漆刷上去看着正常,固化后附着力极差,几个月后整片剥离。泵房、地下室、早晚温差大的季节,这条最容易踩。
六、这些部位不该涂,也涂不好
JB/T 4297-2021 明确列出了不涂装的部位:滑动部、配合部、密封面、接触面、螺纹面,以及标牌和转向牌。法兰密封面涂了漆,垫片压不实,投用就渗;螺纹涂了漆,螺栓拧不到规定的预紧力;标牌涂了漆,参数看不见。这些位置在涂装时应当遮蔽保护,而不是”顺手刷上”。
另外几条例:
- 不锈钢件、镀锌件、原动机和阀门等辅机附件,除非有特殊要求,不重新涂装。不锈钢靠钝化膜,不靠漆;焊缝要酸洗钝化,不能拿碳钢工具去打磨,铁离子污染会直接起点蚀。
- 氟塑料衬里泵(如 FSB氟塑料合金化工泵)的过流部位靠衬里耐蚀,不靠涂层。衬里和涂层是两套逻辑,验收方法也不同,别混在一张协议里。
- 内腔涂装要分开看:清水泵内腔可以做环氧涂层降低粗糙度;输送饮用水的,涂层还要满足卫生安全评价要求;含固、易结垢介质的内腔,涂层往往是加速剥落的隐患,不如把铸造流道做光。
- 批量小件可以考虑阴极电泳,2021 版标准已把它纳入,膜厚均匀性和边角覆盖比手工喷涂好,但前处理必须是 A 级。
七、六类”白花钱”的涂装做法
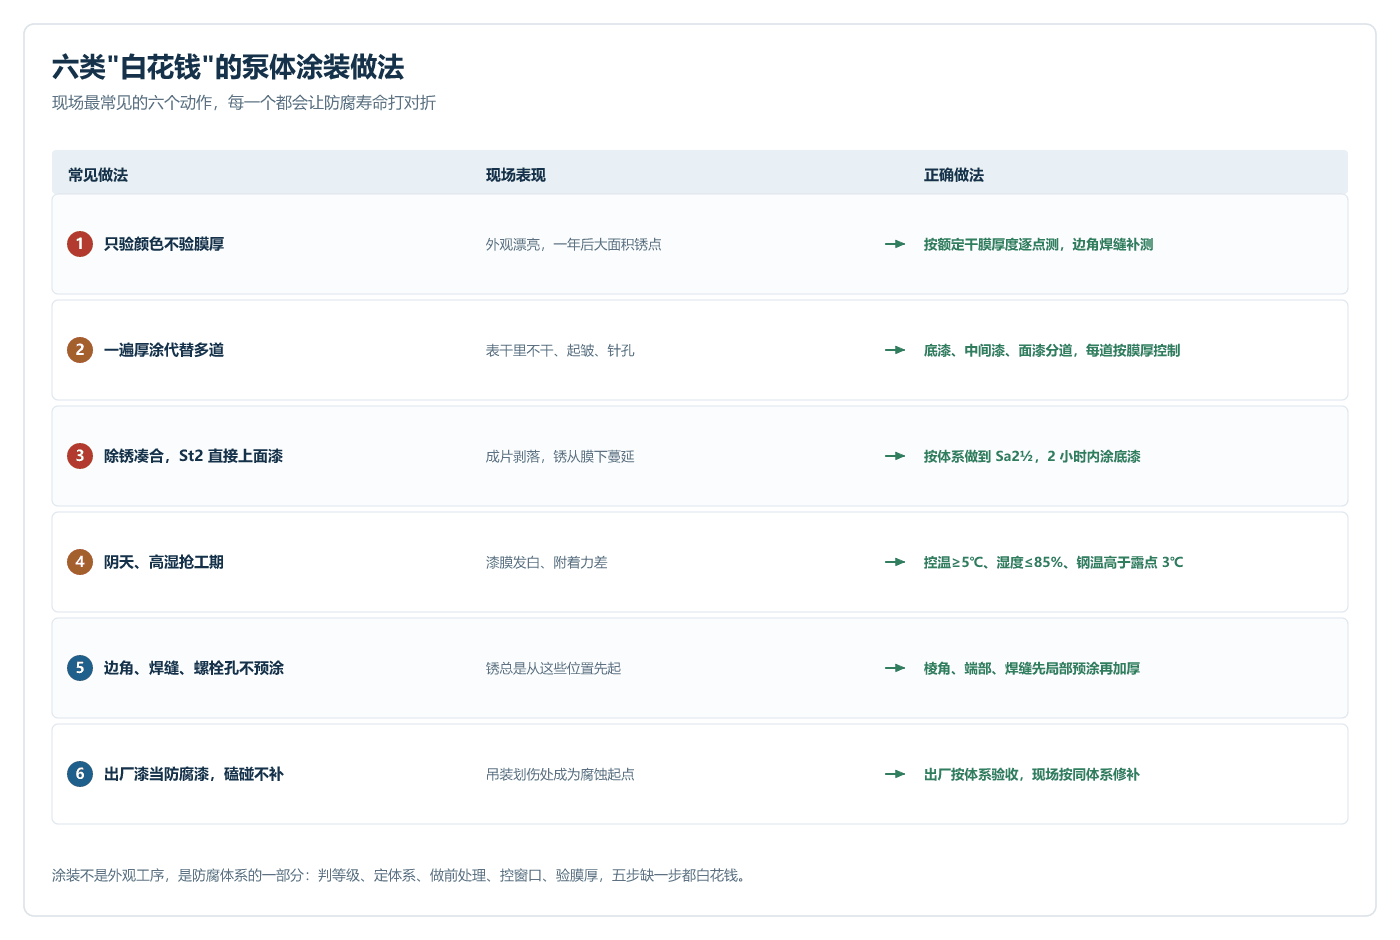
| 常见做法 | 现场表现 | 正确做法 |
|---|---|---|
| 只验颜色不验膜厚 | 外观漂亮,一年后大面积锈点 | 按额定干膜厚度逐点测,边角焊缝单独补测 |
| 一遍厚涂代替多道 | 表干里不干、起皱、针孔 | 底漆、中间漆、面漆分道,每道按标准膜厚控制 |
| 除锈凑合,St2 直接上面漆 | 成片剥落,锈从膜下蔓延 | 按体系要求做到 Sa2½,2 小时内涂底漆 |
| 阴天、高湿抢工期 | 漆膜发白、附着力差 | 控温≥5℃、湿度≤85%、钢温高于露点 3℃ |
| 边角、焊缝、螺栓孔不预涂 | 锈总是从这些位置先起 | 棱角、端部、焊缝先做局部预涂再加厚 |
| 出厂漆当防腐漆,运输磕碰不补 | 吊装划伤处成为腐蚀起点 | 出厂按体系验收,现场按同体系修补 |
八、验收与运维:把涂层当设备件来管
验收至少看四项。膜厚按 GB/T 13452.2 的方法测,采用通行的 80% 规则:单个测点不低于额定值的 80%,测区平均值不低于额定值;测点要覆盖平面、边角、焊缝背面这些薄弱位置。附着力按 GB/T 1720 划圈法或 GB/T 9286 划格法评定,重要部位可用 GB/T 5210 拉开法。耐盐雾按 GB/T 10125-2021 做中性盐雾试验,试验时长按体系约定。外观不应有针孔、起泡、起皱、流挂、桔皮、浮色和渗色。
运维阶段,涂层要像轴承、机封一样进巡检表:每年检查一次锈点、起泡、粉化和划伤,重点看法兰背面、底座边缘、地脚螺栓、焊缝和吊装受力点。局部锈点及时打磨到 St3、按同体系补涂,别等锈穿。一般 C3 环境 5 年左右做一次局部修补,C4/C5 环境 3 年左右检查修补一次,具体周期按实际腐蚀速率调整。
常见问题
问:铸铁泵出厂那层漆,算防腐漆吗?
答:要看技术协议。按 JB/T 4297-2021 做的常规涂装,干膜总厚在 70~120 μm 量级,能满足 C2~C3 的室内或一般室外环境;C4 以上环境,这个厚度不够,需要按 GB/T 30790.5 的体系加到底漆+中间漆+面漆的 240 μm 以上。采购时问清”按哪个等级、总膜厚多少”,比问”漆好不好”有用。
问:不锈钢泵要不要涂装?
答:通常不涂。不锈钢靠钝化膜耐蚀,涂装反而可能因局部破损形成缝隙腐蚀。但要注意三点:焊缝必须酸洗钝化;不能用碳钢工具打磨;与碳钢件接触的部位要做隔离,避免铁离子污染和电偶腐蚀。
问:C4 环境到底要做多少微米?
答:按 GB/T 30790.5-2014 的体系表,C4、耐久性 15 年以上的富锌底漆体系总额定干膜厚度约 240 μm,磷酸锌底漆体系约 280 μm。具体取值还要看体系编号和涂料技术数据表,不能只看一个总数——分道膜厚同样要达标。
问:泵内腔需要涂装吗?
答:分情况。清水泵内腔可以做环氧涂层,降低流道粗糙度;输送饮用水的,涂层还需满足卫生安全评价要求;含固介质、易结垢介质或有汽蚀的工况,内腔涂层容易被冲刷剥落,剥落片还会打坏机封,这类工况应优先考虑材质或衬里,而不是加涂层。
问:现场补漆能不能直接刷上去?
答:不能直接刷。要先打磨到 St3、清除油污和锈迹,边缘做成搭接过渡,再按原体系配套补涂;不同体系(比如环氧上直接盖醇酸)会出现咬底、附着力差。补漆面积大的,还要复测膜厚。
问:漆面起泡一定是涂料质量差吗?
答:不一定。起泡最常见的三个原因是基面有油污或盐分、施工时钢温低于露点、铸件砂眼没处理。这三种都属于前处理和施工控制问题,换再贵的漆也会起泡。判责要看过程记录:前处理等级、露点、膜厚、每道间隔时间。
问:盐雾试验多少小时算合格?
答:没有统一答案,取决于体系和使用环境。盐雾时长只能作为同等体系的横向比较,不能直接换算成使用年限。技术协议里应当写清试验标准(GB/T 10125-2021 中性盐雾)、时长和判定方法,并与实际环境的 C 等级对应。
需要按工况定涂装方案?
把泵的安装位置、介质、环境照片和期望的检修周期发给我们,上海邦瀑泵业可以按 GB/T 30790 的环境分级和 JB/T 4297-2021 的涂装要求,给出配套体系与膜厚建议,并在出厂前提供膜厚与附着力检测记录。管道泵、化工泵、潜污泵以及 备品备件 的涂装口径可以统一到一份技术协议里,避免现场各说各话。
电话:13588948188(微信同号) 微信:pumpoem_com